Импульсный лазер против ржавчины: как очистить кузов без повреждения металла
Почему механическая и пескоструйная очистка не всегда подходят для кузова автомобиля и чем импульсный лазер отличается от непрерывного.
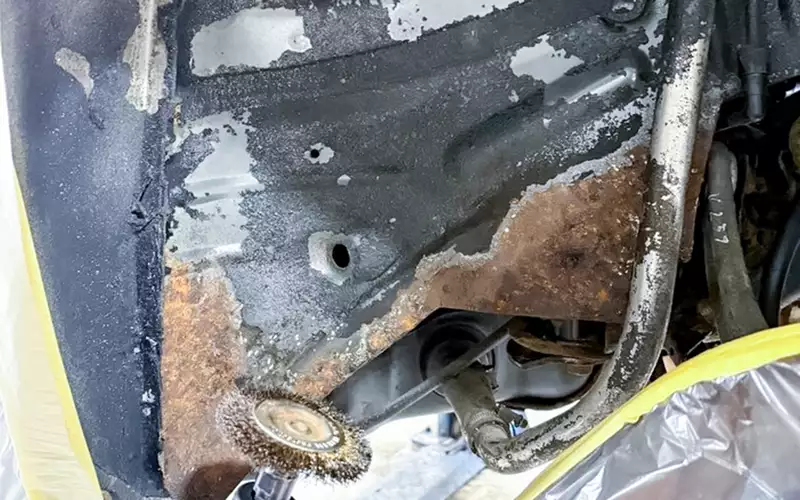
Перед окраской или нанесением антикоррозионного состава кузов необходимо тщательно очистить. Если на металле остаются грязь, ржавчина или фрагменты старого покрытия, новый слой не получит надежной адгезии. В результате грунт и краска начнут отслаиваться, а скрытая коррозия продолжит развиваться под покрытием.
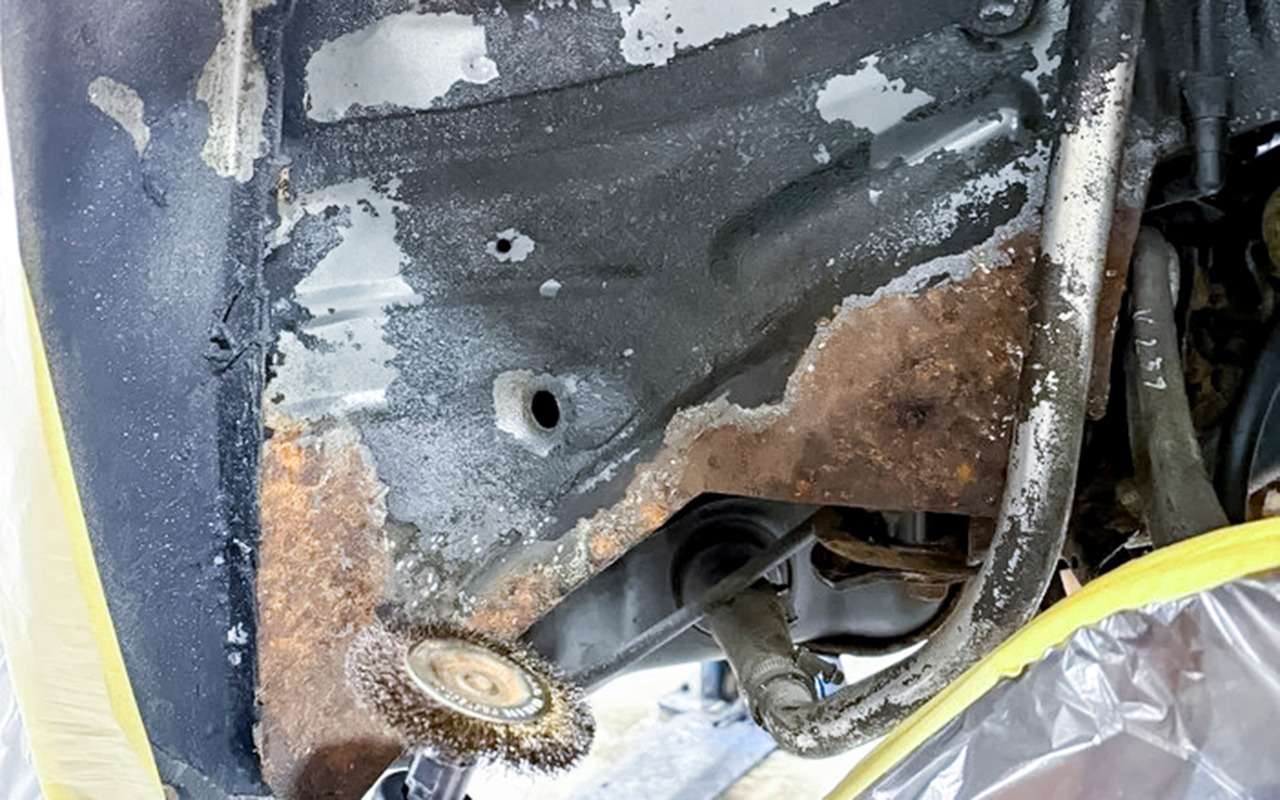
Обычная механическая зачистка — лепестковыми кругами, кордщетками и абразивными дисками — не всегда решает проблему. Инструмент уплотняет поверхностный слой металла, а чешуйки ржавчины могут загибаться и запечатываться в микротрещинах. Это явление называют наклепом или нагартовкой. Внешне деталь выглядит чистой, но активные очаги коррозии остаются внутри деформированного слоя и спустя некоторое время проступают через свежую краску.
Пескоструйная обработка также имеет ограничения. Абразив способен попасть в технологические отверстия, замкнутые профили, усилители и внутренние полости лонжеронов. Полностью удалить его оттуда воздухом или промывкой под давлением бывает практически невозможно. Оставшийся гигроскопичный материал удерживает влагу и может запустить коррозию изнутри.
Кроме того, пескоструй не только удаляет ржавчину, но и создает микровыбоины на поверхности. На тонком кузовном металле толщиной около 0,7–1,2 мм ошибка оператора может привести к снятию лишнего слоя или даже к прожогу детали. Неравномерный угол обработки оставляет неодинаковую шероховатость и риски.
Почему для очистки нужен именно импульсный лазер
Лазерные установки бывают разными. Непрерывный лазер CW, или Continuous Wave, предназначен прежде всего для резки и сварки. Он постоянно подает мощный луч и быстро нагревает металл. При очистке кузова такой режим способен вызвать коробление панелей, разупрочнение материала и прожог тонких элементов. Также нагрев опасен для проводки, пластика и резиновых уплотнителей.
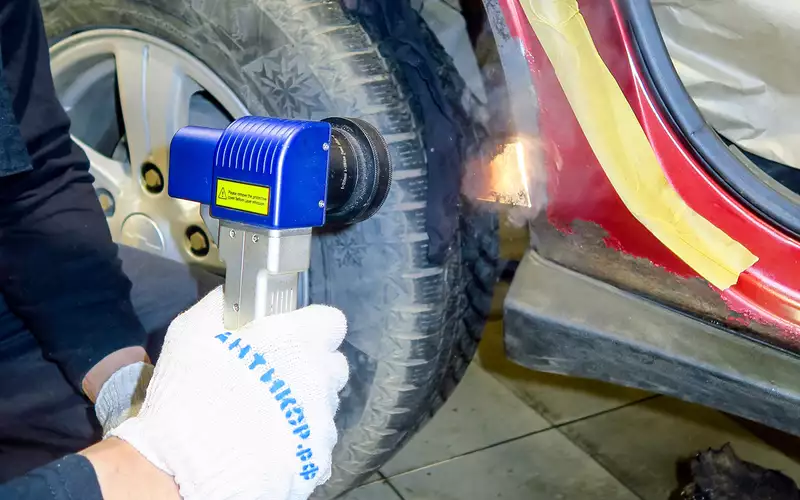
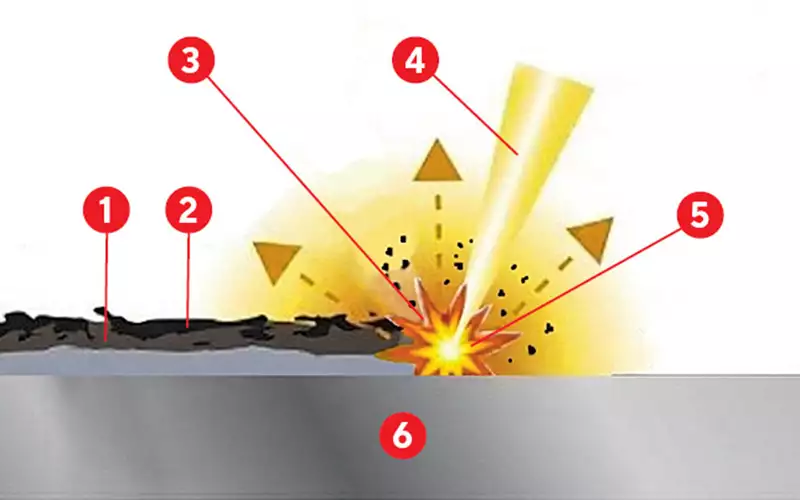
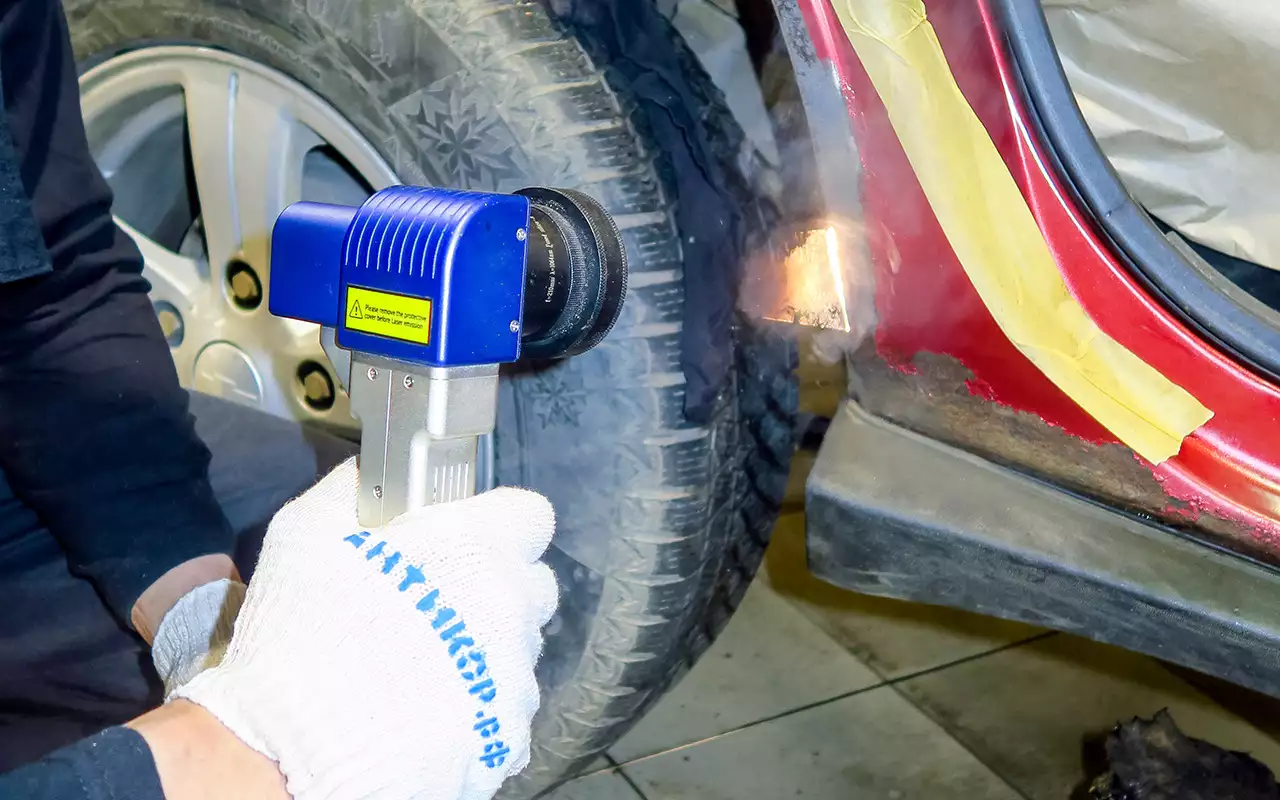
Импульсный лазер работает иначе: он подает энергию короткими сериями импульсов длительностью в наносекунды или пикосекунды. Ржавчина, краска и оксидные пленки поглощают излучение лучше, чем чистый металл. Загрязнение быстро переходит в плазму и удаляется ударной волной, а тепловая энергия не успевает распространиться вглубь детали.
Такой процесс называют микроабляцией. Прогрев основного металла минимален — глубина затронутого слоя составляет примерно от одной сотой до одной тысячной миллиметра. Расплав практически не образуется, поэтому стальная или алюминиевая основа сохраняет заводские свойства и не деформируется.
После обработки поверхность остается сухой и чистой, без абразива, который мог бы забиться в швы и полости. Открытая структура металла обеспечивает хорошее сцепление с грунтом и антикоррозионными составами. В ряде случаев лазером можно очищать труднодоступные участки: сварные швы, внутренние поверхности усилителей и резьбовые соединения без полной разборки деталей.
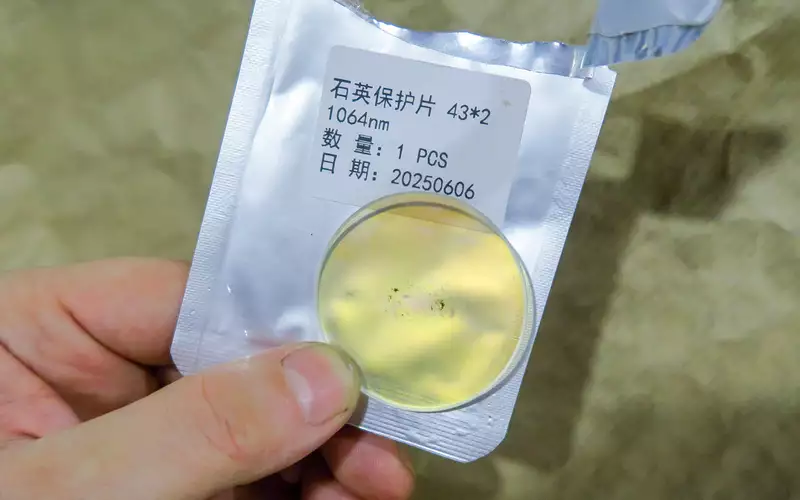
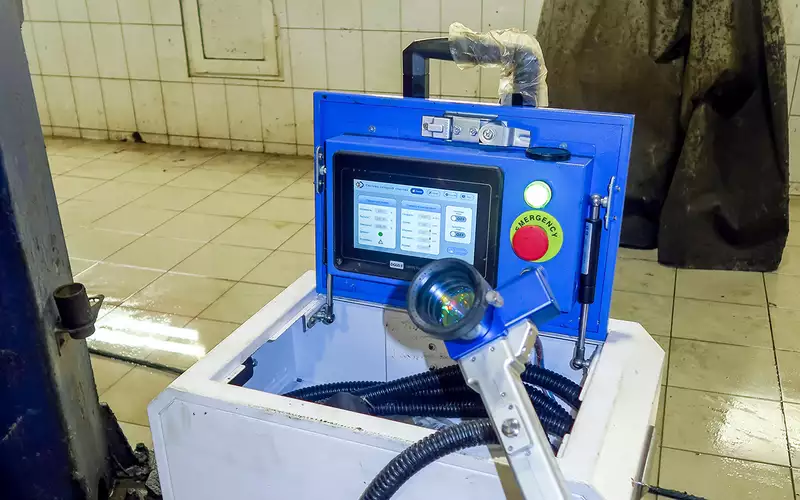
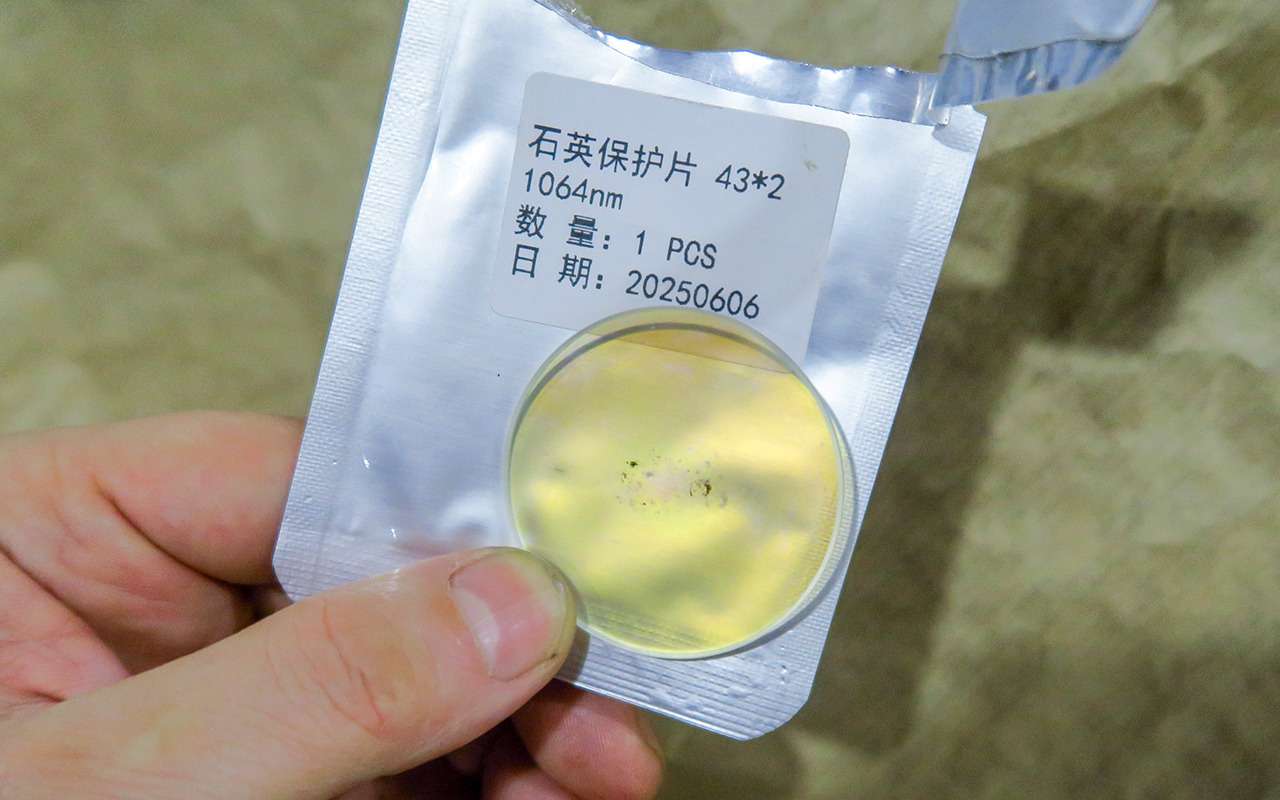
Современные установки используют автоматическую фокусировку и сканирующие головки, равномерно проходящие заданную область. Даже при ручной работе селективность воздействия снижает риск повреждения здорового металла. Наиболее распространены волоконные лазеры с длиной волны 1064 нм — этот диапазон стал промышленным стандартом для очистки металлических поверхностей.
Импульсная лазерная очистка остается дорогой технологией: стоимость обработки может достигать 2500 рублей за квадратный метр. Однако она не требует абразива, не оставляет загрязнений в кузовных полостях и меньше зависит от ошибок оператора. Поэтому при подготовке металла к окраске или антикоррозионной обработке такой способ рассматривают как более чистую и щадящую альтернативу традиционной зачистке.
Сообщить о проблеме в публикации
Обращение принято Обращение будет рассмотрено. По результатам проверки публикация может быть исправлена, дополнена, временно скрыта или удалена.